Проекты в области гидроэнергетики неуклонно продвигаются к решению сложных задач
2026-09-07
В производственном цехе работы ведутся в плановом порядке, оборудование на всех производственных линиях работает стабильно, ключевые технологические параметры находятся в пределах нормы. Операторы строго выполняют обходы оборудования и сборочные операции в соответствии с технологическими инструкциями, материальные потоки на площадке организованы бесперебойно, без накопления или дефицита. Контроль качества осуществляется параллельно: результаты контроля первой детали и выборочного контроля в ходе производства признаны удовлетворительными, аномальных колебаний качества не выявлено. Общий темп производства соответствует плану на текущий день, что заложило прочную основу для последующего выполнения заказов.
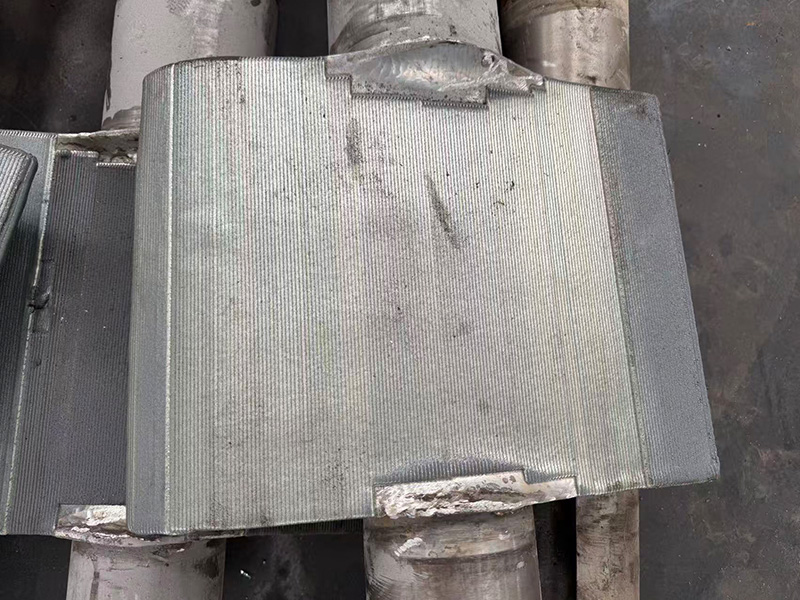
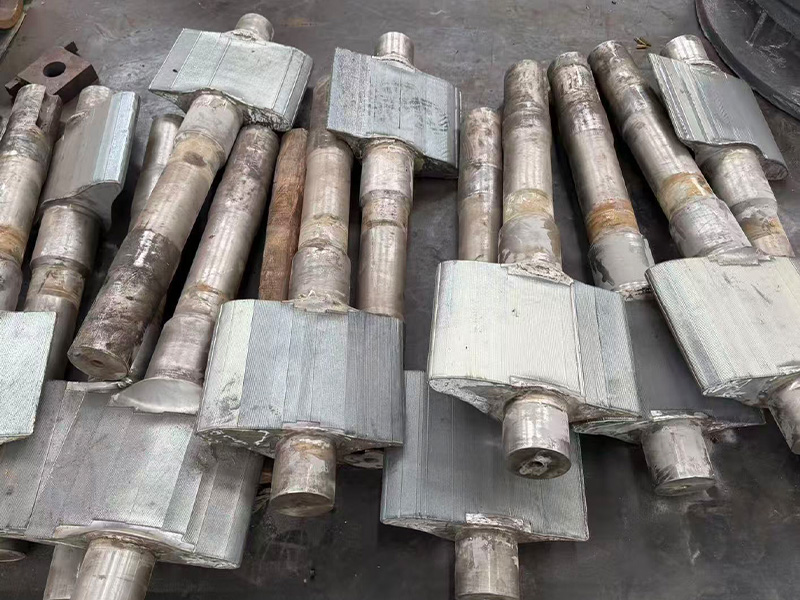
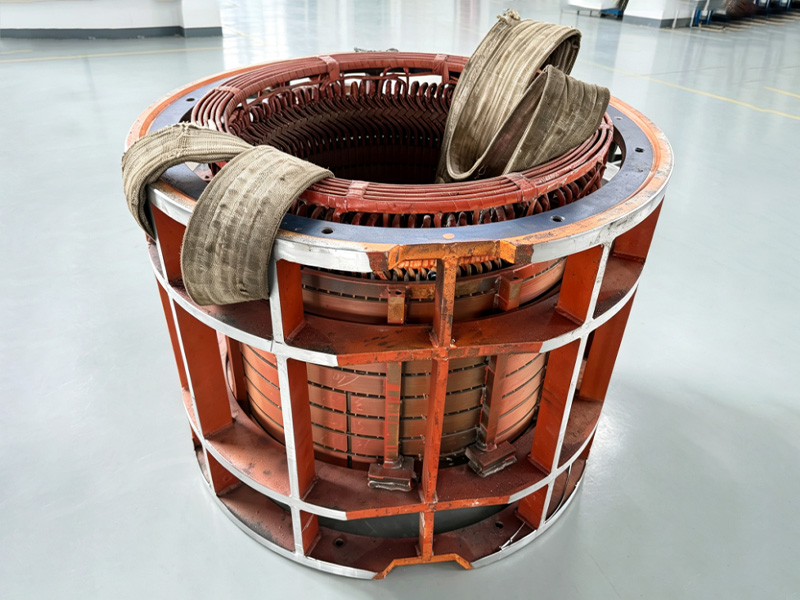
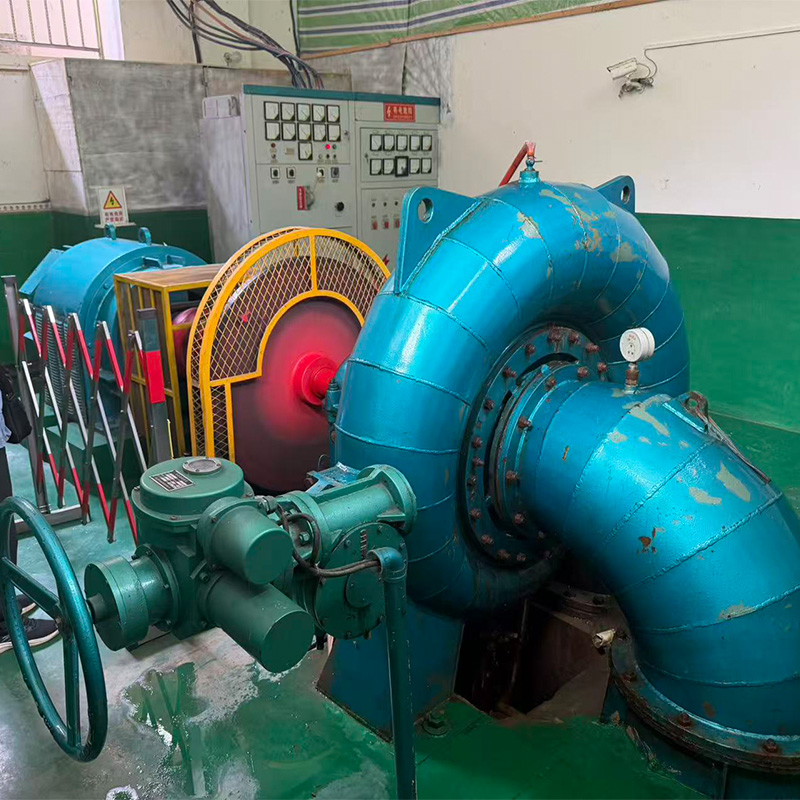
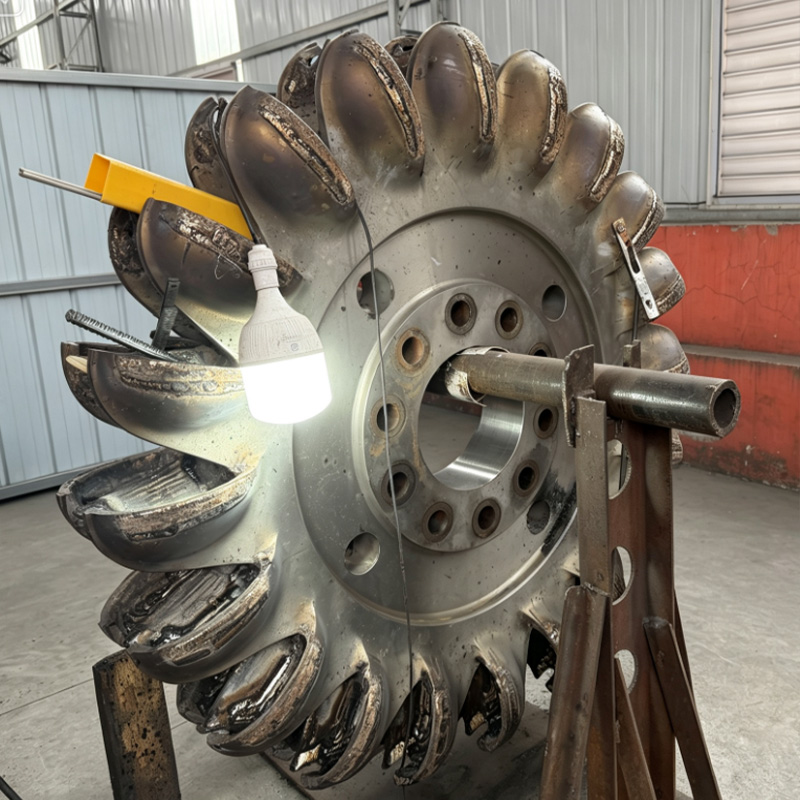
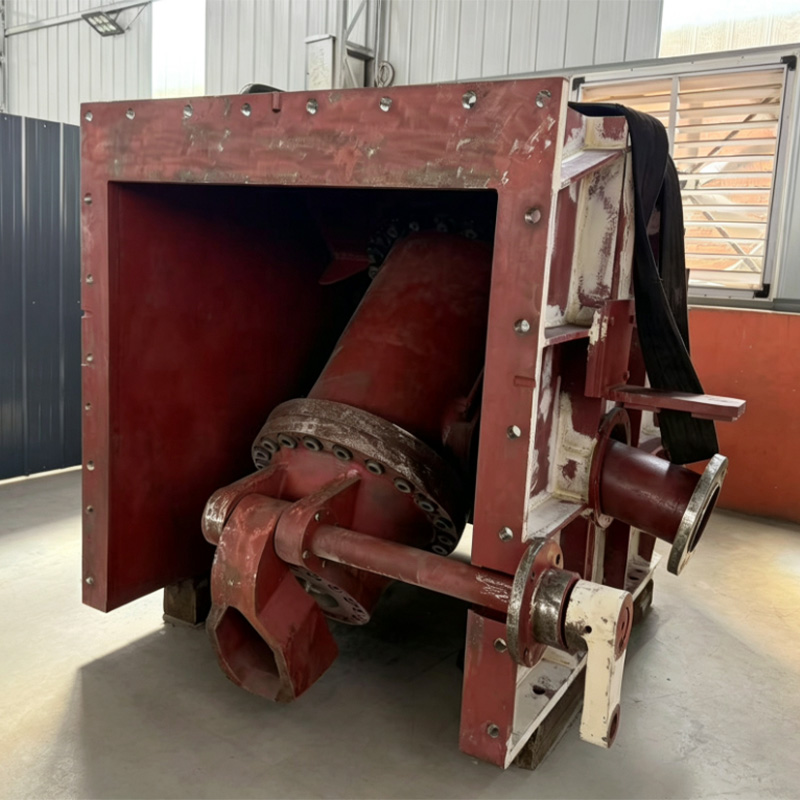
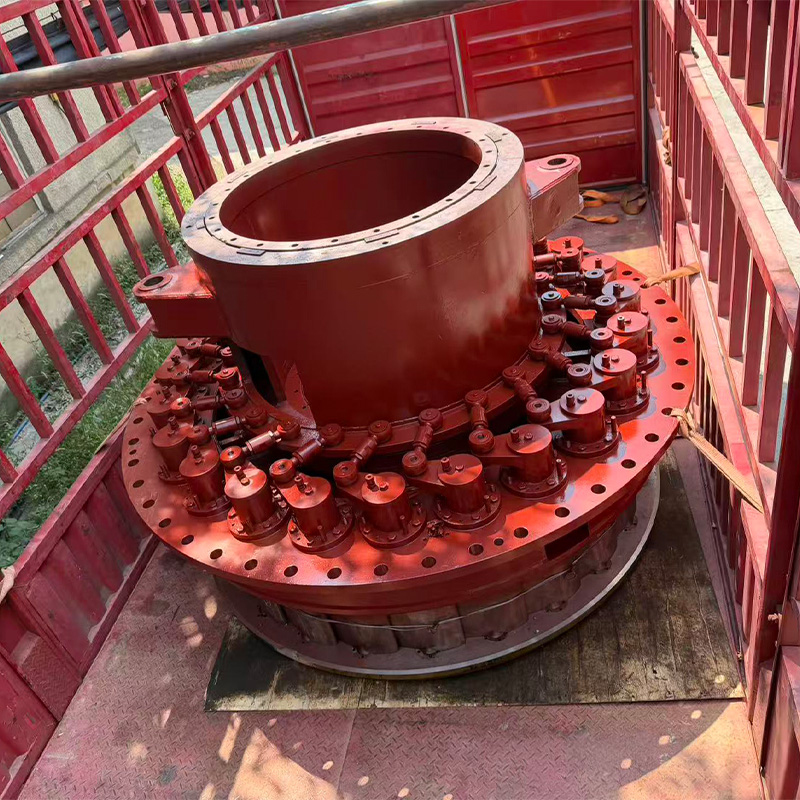
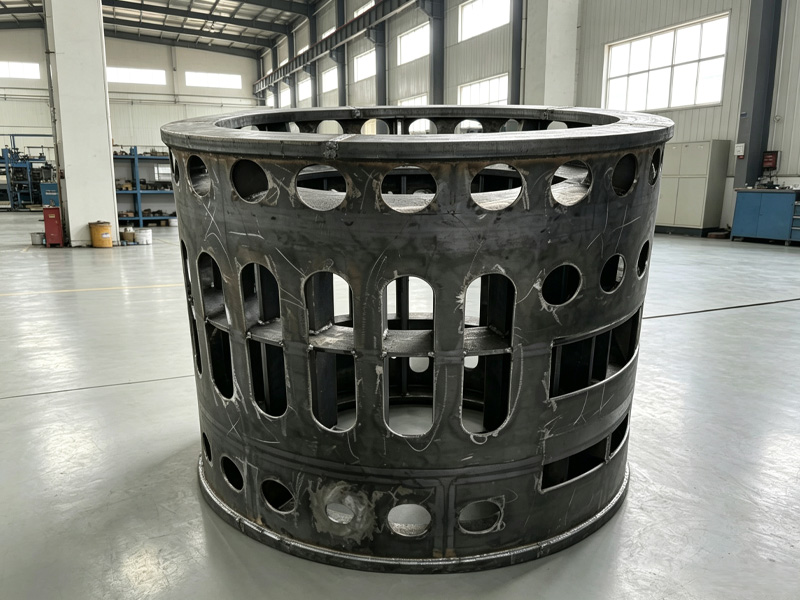
Капитальный ремонт четырёх радиально-осевых гидроагрегатов в уезде Лудин Ганьцзы-Тибетского автономного округа и уезде Шимянь города Яань: демонтаж и измерение деталей направляющего аппарата завершены, рабочее колесо, передняя и задняя крышки в соответствии с потребностями каждой гидроэлектростанции подвергаются наплавке и подварке, направляющие лопатки в настоящее время восстанавливаются методом лазерной наплавки. Ремонт и подварка ковшового рабочего колеса в уезде Хэйшуй Аба-Тибетского автономного округа. Изготовление рабочего колеса на заказ в уезде Чжоуцюй провинции Ганьсу, обработка профиля лопастей рабочего колеса на станках с ЧПУ. Перевод горизонтального гидрогенератора в вертикальное исполнение в уезде Вэйнин провинции Гуйчжоу и другие проекты ведутся в плановом порядке.
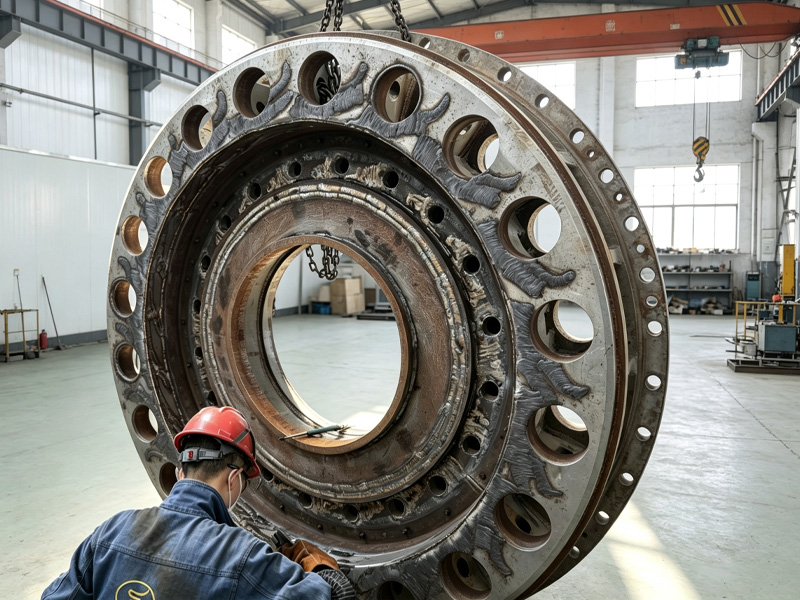
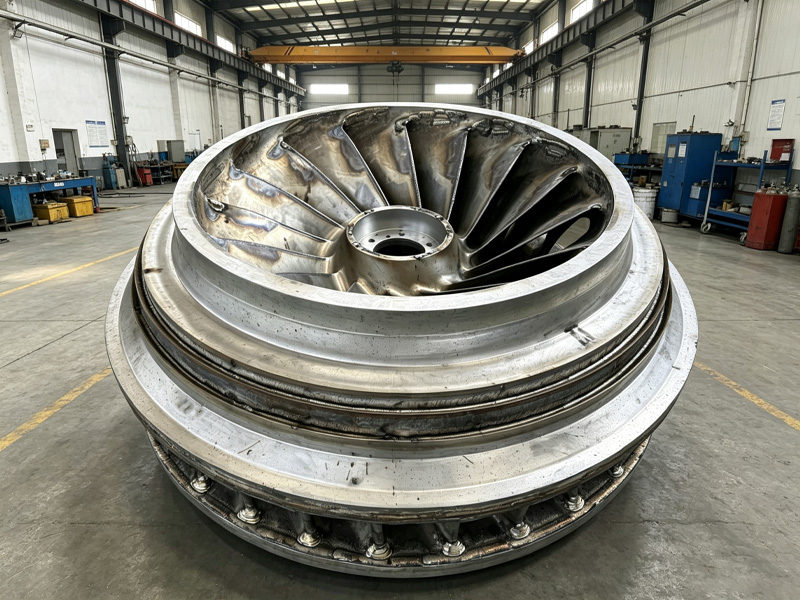
Все виды механической обработки выполняются в строгом соответствии с аттестованными технологическими процессами, предварительный подогрев перед сваркой и межслойная температура контролируются точно, что обеспечивает хорошее металлургическое соединение в зоне подварки и эффективное восстановление геометрических размеров и поверхностных свойств деталей. Технические специалисты на площадке осуществляют непрерывный контроль с присутствием на месте, уделяя особое внимание толщине наплавленного слоя и степени разбавления во избежание образования трещин, пор и других дефектов. В настоящее время детали, на которых подварка завершена, проходят замедленное охлаждение в соответствии с нормами; в дальнейшем будут выполнены неразрушающий контроль и чистовая обработка, чтобы качество соответствовало требованиям повторного ввода агрегата в эксплуатацию.